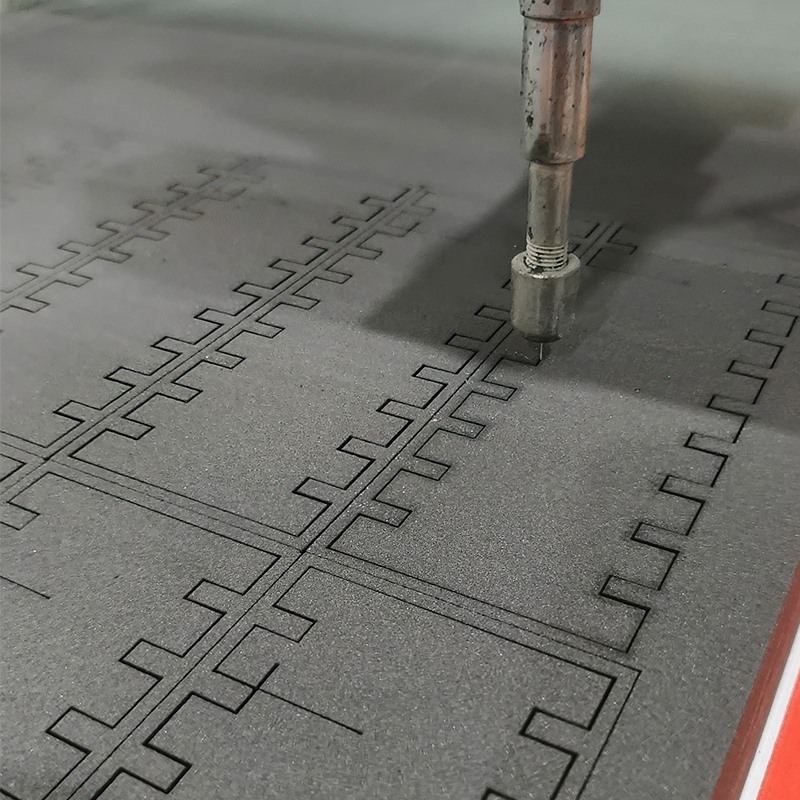
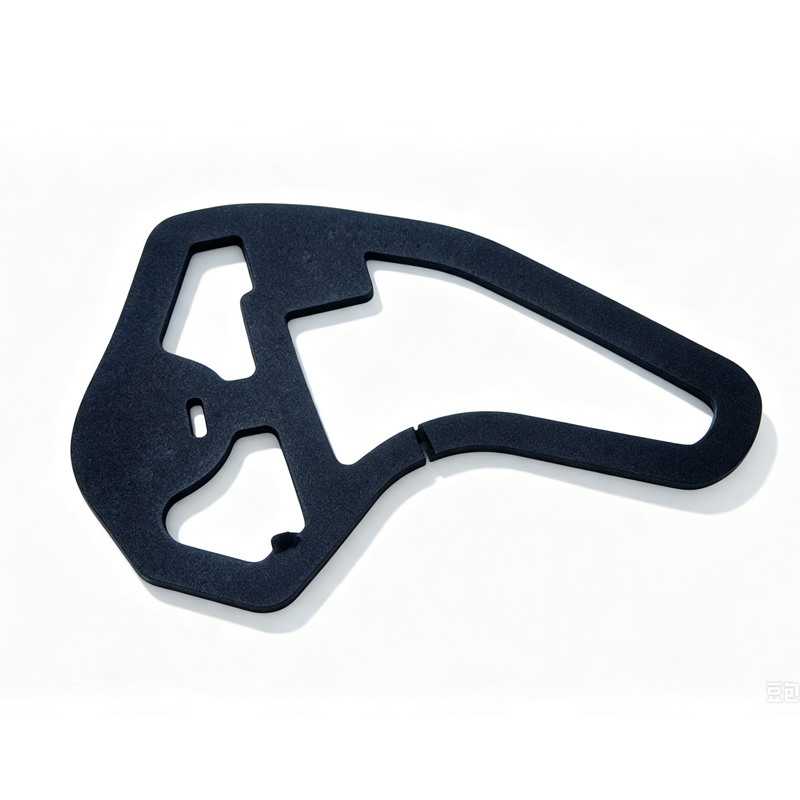
谈高精度水切割加工无车缝硅胶穿戴支架,不能只看设备规格书上的公差数字。行业里常引用纯水水刀典型公差±0.1mm、高端系统可达±0.05mm,但弹性体切割的真实精度是射流稳定性、材料厚度、夹具刚性和路径策略共同作用的结果。硅胶越软、越厚,射流在切入和穿出过程中越容易发生微小偏转,厚型弹性体的公差通常会放宽。对于以薄壁和中薄壁为主的无车缝硅胶穿戴支架,水切割的优势区间恰好落在其精度最可控的厚度范围内,但前提是夹具和路径都针对硅胶的弹性行为做了专门适配。否则,同一台设备也可能因为装夹不当而让实际公差偏离标称值。
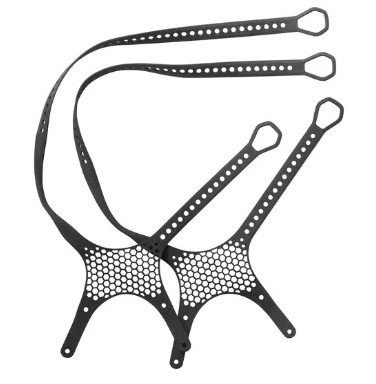
比公差数字更能定义水切割价值的,是无车缝硅胶穿戴支架切割后“边缘即成品”的能力。传统模切或刀片切割硅胶后,边缘常带毛刺、黏连或微观撕裂,需要人工修边、打磨或冷冻去毛刺。这些二次操作不仅增加工时,还可能在边缘制造新的不规则轮廓或微小划伤,而穿戴支架的边缘恰恰是与皮肤持续接触、最需要平滑过渡的区域。纯水射流以物理冲蚀方式分离材料,切缘光滑干净,没有毛刺、黏性残留、折叠或撕裂。对于无车缝硅胶穿戴支架,这意味着从切割工序出来的边缘直接具备可穿戴条件,不必再经历可能破坏轮廓一致性的后处理。用户不会测量边缘公差,但一定会感知边缘是否刮手、是否起毛、是否在反复使用后变粗糙。
要让“高精度”在无车缝硅胶穿戴支架上真正成立,夹具稳定性是最容易被低估的一环。硅胶在高压射流冲击下容易位移,夹具需要同时满足牢固固定和不过度局部压迫两个要求:太松会导致切割轨迹偏移,太紧则让硅胶在夹持阶段就被预压缩变形。真空吸附平台配合弹性压条是目前适配性较好的方案,固定力需均匀分布。切割路径也应在拐角、薄壁和开孔交汇处采取减速或分段策略,抑制射流滞后带来的轮廓偏差。对于定制厂家来说,判断一批无车缝硅胶穿戴支架的切割质量,不能只看设备精度承诺,更要看夹具是否针对硅胶弹性专门设计,以及路径策略是否把材料回弹和射流行为纳入了工艺校验。精度不是单一参数,而是一套围绕无车缝硅胶穿戴支架的稳定制造系统。
全国咨询热线
0755-23057023
邮箱:1683073451@qq.com?
手机:16620970925
电话:0755-23057023
地址:深圳市宝安区石岩街道石龙社区石环路8号 羽光工业区(深锦城)

CR|PU|EPDM泡棉|EVA内衬加工定制厂家15年-深锦城&版权所有 备案号:粤ICP备2023017832号